Авторизованные проверочные процедуры для компонентов топливной системы грузового транспорта позволяют своевременно выявлять износ и нарушения. Особое внимание уделяется точности исполнения каждой стадии диагностики, поскольку от этого зависит долговечность и безопасность эксплуатации техники.
Ключевым элементом при оценке состояния служит контроль за монтажными внутренними каналами, посадочными поверхностями и резьбовыми соединениями. Специальные инструменты и измерительные приборы позволяют определить отклонения размеров, шероховатости поверхности и наличие микротрещин, что предотвращает возникновение серьезных поломок в процессе эксплуатации.
Использование технической документации для определения нормативных показателей и стандартных допусков помогает правильно интерпретировать результаты осмотра. Регулярное выполнение таких процедур снижает риск появления аварийных ситуаций, связанных с отказом топливной аппаратуры.
Обеспечение правильного уровня и чистоты рабочей жидкости, а также соблюдение условий монтажа, являются важнейшими элементами поддержания исправности. После завершения диагностики рекомендуется вести подробный журнал учета проведения подобных вмешательств для анализа тенденций износа и планирования технического обслуживания.
Как проверить установку гильз КамАЗ
Один из ключевых этапов диагностики двигателя – проверка надежности посадки цилиндро-насадок. Для этого необходимо выполнить ряд последовательных измерений и визуальных осмотров.
- Осмотрите поверхность посадки элементов на предмет трещин, деформаций или коррозионных повреждений. Поврежденная посадочная поверхность может привести к утечке рабочих газов и снижению мощности.
- Используйте щуп с точностью до 0,02 мм, чтобы определить зазоры между наружной поверхностью гильзы и цилиндром. Нормальные зазоры позволяют обеспечить хорошую теплопередачу и отсутствия заправки масла в камеру сгорания.
- Проведите вертикальный удар по высоте гильзы деревянной или пластиковая рукоятью. Гильза должна оставаться неподвижной, не иметь шатания или люфта. Любое движение указывает на неправильную посадку или износ посадочного уступа.
- Проверяйте герметичность с помощью струи воздуха, подаваемой в камеру камеры сгорания. При наличии притоков воздуха или подсасов, обнаружится утечка через зазор между гильзой и корпусом.
- При наличии механических повреждений или механических люфтов рекомендуется заменить детали, избегая их дальнейшего использования.
Дополнительным методом является измерение длины и диаметра гильзы с помощью штангенциркуля. Изменения размеров после эксплуатации могут свидетельствовать о необходимости корректировки или замены.
Плавность посадки и целостность поверхности служат важными индикаторами правильной установки, что обеспечивает стабильную работу мотора и его долговечность.
Проверка состояния гильз
Для оценки надежности деталей цилиндропоршневой системы необходимо тщательно осмотреть внутреннюю поверхность корпуса. Обратите внимание на наличие заусенцев, коррозии или следов износа. Отклонения в структуре материала могут свидетельствовать о необходимости восстановления или замены компонента.
Особое значение имеет измерение диаметра цилиндрокартерных вставок с помощью щупов или микрометра. Допустимые допуски регламентируются технической документацией, влияние на ресурс двигателя при превышении которых неизбежно. Не допускается наличие трещин, так как они снижают предел прочности и могут привести к разрушению при эксплуатации.
Проведение ультразвукового или магнитопорошкового контроля позволяет обнаружить скрытые дефекты в толще металла. Такие методы выявляют микротрещины и сферы разрежения, которые недоступны визуальному осмотру, что повышает надежность оценки состояния деталей.
Постоянное отслеживание степени износа подтверждают замерами зазоров между рабочими поверхностями. Значения, превышающие допустимые граничные показатели, указывают на необходимость проведения регламентных мероприятий с целью восстановления геометрии или замены детали.
При демонтаже важно проверить наличие микроповреждений и признаков деформации, в том числе в области крепления и посадочного участка. Качественная диагностика позволяет снизить риск возникновения аварийных ситуаций на эксплуатации.
Оценка визуального состояния
При осмотре цилиндровых вставок необходимо обратить внимание на наличие явных повреждений и внешних дефектов. Трещины, сколы и вмятины могут указывать на механические повреждения, снижающие надежность герметичности. Проверяется равномерность поверхности, отсутствие пятен коррозии и окрашенных участков, что может свидетельствовать о неблагоприятных условиях эксплуатации или неправильной установке.
Обнаружение следов масляных или топливных подтеков на стенках вставки говорит о протечках, возможных трещинах или неправильной посадке. Также следует оценить состояние прокладочных участков и их соответствие оригинальной геометрии, поскольку нарушение плоскостности приводит к утечкам.
Визуальный осмотр позволяет выявить признаки износа, такие как потеря гладкости внутренней поверхности, появление царапин, задиров и неровных следов трения. Умеренная шероховатость и микротрещины могут быть результатом длительной эксплуатации, а их наличие – фактор для дальнейших диагностических мероприятий.
Обязательно проводится сравнение размеров вставки с техническими параметрами. Несоответствие диаметров, особенно в области посадочных плоскостей, может свидетельствовать о деформации или износе. Рекомендуется идентифицировать наличие растяжений или усадок, которые могут проявляться в виде неприятных ощущений при демонтаже.
В случае обнаружения коррозийных повреждений или видимых следов ржавчины, переходящих границы металла, требуется оценка степени разрушения материала. Множество мелких дефектов по поверхности указывают на необходимость более тщательного анализа целостности компонента или его замены.
Проверка на наличие задиров и трещин
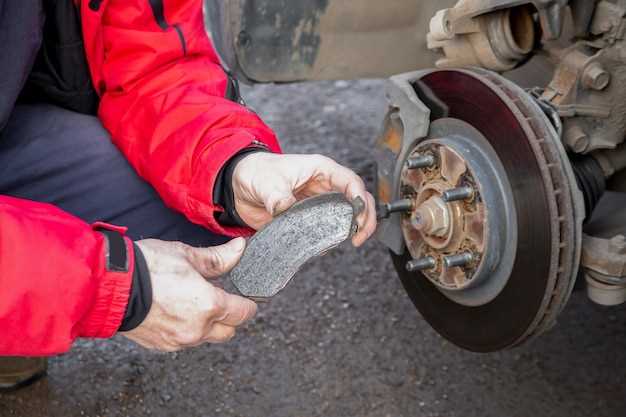
При визуальном осмотре рекомендуется использовать источник яркого света и лупу с увеличением не менее 10x. Поверхность должна быть чистой и обезжиренной. Особое внимание уделяется участкам с повышенным износом или местам, где наблюдаются неоднородности металла. Наличие задиров внешне проявляется в виде локальных выступов или гребней, а трещины – как тонкие, зачастую незаметные глазу, линии. В случае появления даже малых дефектов следует зафиксировать их размеры и локализацию.
Для более точной диагностики используют магнитную или ультразвуковую дефектоскопию. Магнитный метод дает возможность выявить скрытые трещины в области магнитопроницаемых металлов, а ультразвуковой – обнаружить внутренние дефекты, недоступные визуальному осмотру. Обнаружение микротрещин востребовано при высокой нагрузке и эксплуатации деталей в тяжелых условиях.
| Критерии оценки дефектов | Рекомендации по дальнейшим действиям |
|---|---|
| Задиры глубиной менее 0,1 мм, протяженностью до 1 мм | Допускается устранение и последующая эксплуатация с контролем состояния при дальнейшем обслуживании |
| Задиры более 0,2 мм или протяженностью более 3 мм | Рекомендуется устранение дефекта или замена детали |
| Небольшие трещины длиной до 2 мм, расположенные вблизи краев | Обследование с помощью ультразвука, при наличии повреждений – замена элемента |
| Длинные или глубокие трещины, проникающие внутрь металла | Обязательно проведение полной замены компонента с дальнейшей проверкой смежных деталей |
При выявлении дефектов, способных вызвать аварийные ситуации, необходимо устранить повреждения. В иных случаях допускается проведение механической обработки поверхности для снятия затронутых участков или применением специальных тканей для укрепления структуры. Независимо от характера повреждений, после работ выполняется контроль с использованием контрящих методов оценки прочности и герметичности.
Измерение толщины стенок гильз
Для определения износа и оценки пригодности силового корпуса необходимо точно определить толщину стенок без применения разрушительных методов. Обычно используют специальные измерительные инструменты, такие как внутренний микрометр или ультразвуковой толщиномер.
- Перед замерами корпус тщательно очищают от масляных и грязевых отложений, так как загрязнения искажают результаты.
- Инструмент для измерения вводят внутрь канала цилиндра, аккуратно устанавливая его на наиболее узкое место стенки.
- Измерения проводят в нескольких точках по окружности цилиндра для исключения локальных неровностей и выявления равномерности износа.
- Расхождение значений толщины в пределах 0,05 мм свидетельствует о равномерности износа; превышение этих параметров говорит о необходимости ремонта или замены профильных изделий.
Для получения объективных данных рекомендуется использовать ультразвуковой толщинометр, так как он обеспечивает высокую точность и позволяет оценивать стенки профиля без разрушения деталей. Максимально допустимая толщина при оценки состояния составляет 1,5 мм, при превышении этого значения потребуется замена или усиление конструктивных элементов. Результаты должны фиксироваться в протоколе и сопоставляться с требованиями производителя техники, что способствует принятию правильных решений по обслуживанию и ремонту. Учитывайте, что регулярное измерение толщины позволяет своевременно выявлять износ и предотвращать серьезные повреждения двигателя.
Тестирование посадки гильз
Перед установкой важно определить плотность сопряжения между фиксирующей втулкой и стенками цилиндра. Для этого используют метод измерения зазора с помощью специализированных щупов и твердого измерительного инструмента. Значения должны находиться в пределах технических требований, указанных производителем двигателя.
Контроль зазора производится на этапе предварительной примерки, когда гильза вставляется без использования смазки. В случае необходимости применяют каплю моторного масла или специальной смазки для облегчения монтажа и избегания повреждений при установке. Поверхность рабочей части гильзы должна оставаться чистой и без механических дефектов.
При полном погружении втулки рекомендуется осуществить визуический осмотр на предмет правильности расположения и отсутствия перекосов. Визуальное наблюдение помогает выявить случаи неплотного прилегания или смещения, что может привести к последующим повреждениям в ходе работы двигателя.
Дополнительно используют измерение выработки и зазоров при помощи нутромера или диоптрийных инструментов. Значения отклонений, превышающие допустимые показатели, свидетельствуют о необходимости повторной доработки или замены компонента.
Удаление возможных заусенцев и дефектов поверхности перед окончательным монтажом способствует более равномерной нагрузке и предотвращает растрескивание после запуска двигателя. Таким образом, тщательное тестирование посадки на этапе сборки обеспечивает долгий срок службы и стабильность функционирования силовой установки.
Методы проверки промежутков
При наличии доступа к зеркалу или маленькому осветительному прибору возможно выполнение визуальной оценки состояния контактных поверхностей. Обнаружение трещин, сколов или потемнений свидетельствует о нарушениях регулярности уплотнения и необходимости повторного монтажа.
Ручные динамометры применяются для определения сопротивления при сгибании или выталкивании элементов. В случае чрезмерного сопротивления зазоры считаются не соответствующими нормам, что указывает на возможное неправильное применение или износ сопрягаемых частей.
Проверка методом ощупывания включает аккуратную прорисовку границ соединений пальцем или деревянной палочкой. В точках соединения должно отсутствовать ощутимое люфтование и наличие заусенцев. Такой способ подходит для предварительной оценки состояния и выявления явных дефектов.
Кроме того, часто используют ультразвуковое или инфразвуковое оборудование, позволяющее определить наличие минимальных зазоров или микротрещин, которые визуально определить сложно. Эти методики представляют собой быстрый способ проверки в условиях эксплуатации и позволяют за короткое время подтвердить соответствие зазоров нормативам.
Специализированные металловедческие методы анализа, такие как магнитопроводы или магнитографические исследования, применяются при обслуживании механических деталей высокой точности. Они дают возможность выявить скрытые дефекты, снижающие жесткость соединения и потенциально вызывающие утечки или повреждения в будущем.
Использование специализированных инструментов
Для оценки состояния посадочного участка патрубков применяют электронные микрометры и глубиномеры с высокой точностью, что позволяет определить износ и деформации с минимальной погрешностью. Контроль за параметрами осуществляется посредством ультразвуковых дефектоскопов, которые выявляют внутренние трещины и коррозионные повреждения неподдающиеся визуальному обнаружению. Специальные шаблоны и калибровочные кольца помогают сравнить геометрию элемента с заводскими нормативами, исключая риск ошибочной оценки.
Дополнительными инструментами являются внутренняя трубка измерительных капп и стенкомеры, позволяющие проверить внутренние диаметры и толщину стенок без демонтажа. Для проверки плотности посадочной поверхности используют резьбонарезные и калибровочные метчики, обеспечивая точность сопряжения с коленчатым узлом. Подходящие магнито-резонансные устройства позволяют выявить скрытые структурные нарушения, избегая разрушения компонента при диагностике.
Использование лазерных оборудования для считывания координат поверхности и их последующего анализа ускоряет процедуру контроля, повышая точность определения деформаций по сравнению с традиционными методами. В специализированных мастерских также применяются гидравлические или пневматические тестеры давления для оценки герметичности соединений и посадочных посадочных мест, что исключает скрытые утечки и повреждения.
Проверка герметичности
Дополнительно рекомендуется подключить??-метр к системе питания и зафиксировать начальное значение давления. После этого следует оставить двигатель на холостом ходу в течение 10–15 минут. Если показатель давления заметно снижается, это говорит о наличии проблем в герметичной посадке элементов блока цилиндров.
В случае отсутствия специального оборудования, целесообразным методом является окрашивание рабочих поверхностей жидкостью, которая меняет цвет при контакте с выходящими газами или жидкостью. Обнаружение точек окрашивания поможет точно локализовать участки утечек.
Обнаружив предполагаемые участки утечки, необходимо проверить их работу при различных температурах и нагрузках. Включение двигателя до рабочих температур и проверка под нагрузкой позволяют выявить слабые места, не проявляющиеся при холодном запуске.
Для повышения точности диагностики рекомендуется проводить визуальный осмотр после запуска двигателя, обращая внимание на наличие масляных пятен, пузырей или капель, а также изменений в звуке работы цилиндров. Регулярные проверки в процессе эксплуатации обеспечивают своевременное обнаружение и устранение утечек, предотвращая последующее повреждение силового агрегата.