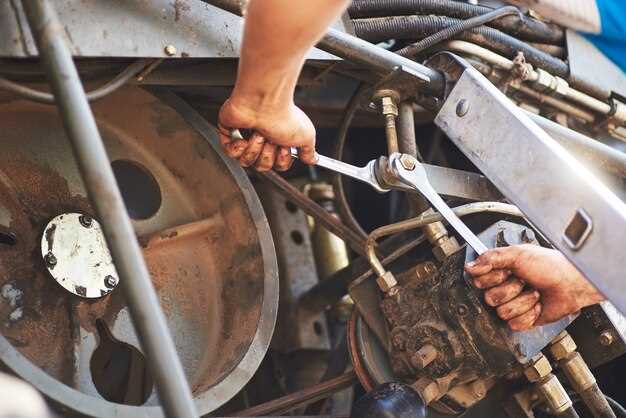
При проведении ремонтных работ в области двигателя или системы впуска важно обеспечить правильное положение и крепление нагнетательной части агрегата. Необходимость выполненения этого этапа возникает в процессе восстановления после проведения ремонта, замены уплотнительных элементов или обслуживания механизма, связанного с распределением воздушного потока.
Механизм фиксации компонента требует строго соблюдения рекомендованных Alfa-водителей параметров и последовательности действий. Для достижения оптимальной плотности соединения используют специализированные инструменты и точные меры калибровки. На каждом этапе важно контролировать усилие, чтобы избежать деформации или повреждения поверхности сопряжения.
Использование рекомендованных технических характеристик, таких как допустимое значение крутящего момента, позволяет добиться по-настоящему надежного закрепления. Предварительная очистка поверхности, применение новых уплотнительных элементов и правильное распределение давления – залог долголетия и эффективности системы после завершения работ.
Процесс затяжки головки компрессора
Перед началом процедуры рекомендуется тщательно очистить поверхности соединяемых элементов от загрязнений и остатков масла. Обеспечьте равномерное распределение усилия, используя динамометрический ключ, соответствующий установленному моменту, указанному в технической документации на двигатель.
| Порядок выполнения | Рекомендуемый момент затяжки (Нм) |
|---|---|
| Первый проход | 8-10% полного значения |
| Второй проход | 25-30% полного значения |
| Основная затяжка | Остаточное значение |
Для равномерного натяжения применяйте последовательные участки крепления, следя за тем, чтобы каждая гайка или болт достигли подготовленного усилия. Процесс осуществляется по диагональной схеме, предотвращая деформацию верхней поверхности и обеспечивая плотное прилегание сопряженных деталей.
Дополнительно рекомендуется контролировать вертикальное и горизонтальное положение деталей, чтобы не возникало перекосов, которые могут привести к утечкам или повреждениям. В случае необходимости используйте контрольные метки или специальные отметки, нанесённые на поверхности соединяемых элементов.
По завершении процесса проверяйте натяжение на всех крепежных элементах, повторяя финальный проход через равные промежуточные диапазоны. Такой подход способствует достижению оптимальной компрессии и долговечности узла. После окончания работ рекомендуется провести тест-обкатку двигателя и контроль уровней давления в системе.
Подготовка инструментов и материалов
Для выполнения процесса фиксации механизма необходимо подготовить набор ключей с отверстиями подходящего размера, в том числе торцевые головки на 24 и 27 мм. Стоит использовать комбинированные или трещоточные инструменты для обеспечения надежного захвата и предотвращения повреждений крепежных элементов.
Обязательно подготовить съемник для демонтажа старых уплотнений и проставочный доводчик для правильного положения деталей. Важно обеспечить наличие метрической резьбовой смазки, например, ВД-40 или специальной смазки для резьбовых соединений, чтобы избежать перекручивания и облегчить монтаж.
Используйте высокотемпературный герметик для обработки резьбовых соединений, исключая протечки. Рекомендуется иметь в наличии светоотражающий маркер или маркер для отметки исходного положения деталей перед разбором. Также стоит подготовить коврик или мягкую подставку для аккуратного расположения и защиты комплектующих при работе.
Перед началом убедитесь в наличии технической документации с указанием точных размеров и режимов работы. Для надежной фиксации деталей требуется парное использование отверток с насадками и длинных инженерных гаечных ключей, позволяющих добраться к труднодоступным узлам. Всё оборудование должно быть чистым и исправным, без следов ржавчины или повреждений, чтобы избежать соскальзывания и повреждений при работе.
Проверка технического состояния компонентов
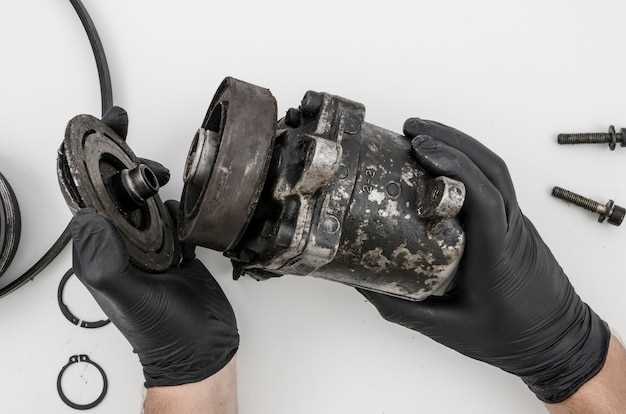
Перед проведением работ по обслуживанию механизма необходимо тщательно осмотреть его основные части. Особое внимание уделяется состоянию упорных и направляющих втулок, которые должны иметь минимальные износы и отсутствие заеданий. Осмотрите плоскости соприкосновения, чтобы убедиться в отсутствии деформаций или повреждений.
Проводится визуальный осмотр узлов вала и подшипников на предмет наличия признаков коррозии, подвижных элементов на предмет зазоров или повреждений. Следует проверить уровень износа сальников, их герметичность и отсутствие подтеканий масла или другого технического теплоносителя.
Обнаружение наличия нагара, отложений или нагара в области уплотнений говорит о необходимости проведения профилактического ремонта. Осмотрите место соединения с гидроцилиндрами и трубопроводами на предмет трещин, протечек или повреждений соединений.
- Проверяйте люфты вращения вала и наличие радиальных перемещений.
- Контролируйте уровень и качество смазки в подшипниках и смазочных узлах.
- Определите наличие посторонних шумов при работе узлов.
Измерение зазоров и люфтов с помощью штангенциркуля или щупов необходимое для определения состояния механических пар. В случае выявления укорочения или увеличения зазоров – выполнить соответствующие регулировочные операции с использованием специфицированных технических параметров.
Последовательность действий при затяжке
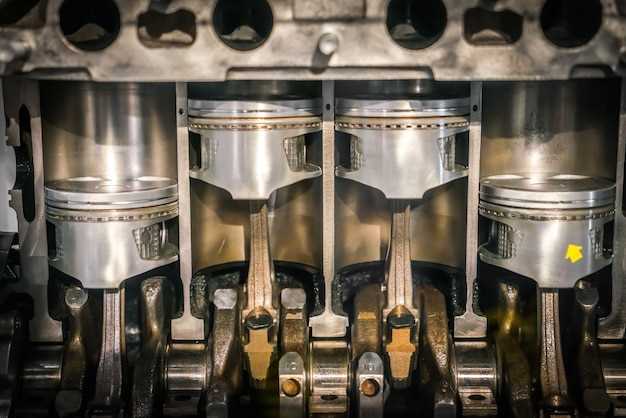
Подготовительный этап: проверить чистоту и отсутствие коррозии на резьбовых соединениях и гайках. Убедиться в наличии нужных инструментов: динамометрического ключа, воротка, насадки для гаек и шайб.
Установка распорных элементов: предварительно расположить прокладки и шайбы в их правильных позициях, избегая смещения или повреждений. Обратить внимание на правильное размещение уплотнительных элементов для исключения протечек.
Первичное закрепление: вручную навинтить гайки до контакта с поверхностью, соблюдая равномерное расположение элементов. Повернуть их медленным движением, чтобы избежать перекоса или перекручивания резьбы.
Контролируемое натяжение: использовать динамометрический ключ, установить рекомендуемый зазор согласно технической документации. Последовательность затяжки должна включать равномерное увеличение усилия по диагональным линиям или скобам, чтобы обеспечить равномерную нагрузку на конструкцию.
Финальная проверка: после достижения рекомендуемого усилия, проверить фиксацию с помощью контрольных меток или маркировок. Осмотреть соединения на предмет отсутствия заусениц, выступающих элементов или повреждений.
Тестирование и контроль: после завершения процедуры – выполнить пробный запуск двигателя или системы под нагрузкой. Обратить внимание на отсутствие утечек, повышенного шума или вибрации, что свидетельствует о правильности затяжки.
Дополнительные рекомендации: если эксплуатации требуется дополнительная фиксация, повторить процедуру в соответствии с техническими требованиями, избегая чрезмерного усилия, чтобы не повредить резьбовые соединения или уплотнительные элементы.
Контроль усилия затяжки
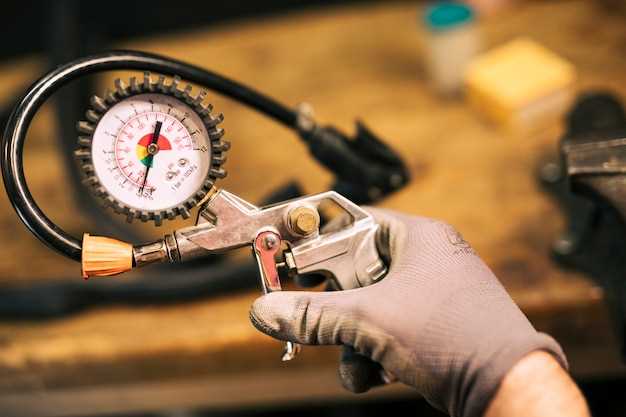
Для обеспечения правильной работы механизма важно точно определить значение момента затяжки крепежных элементов. Используйте динамометрический ключ, настроенный на рекомендуемое производителем значение, указаноое в Nm. Не превышайте допустимый диапазон, указанной спецификации, чтобы избежать повреждений резьбы или деформации деталей.
Перед началом процедуры проверьте исправность инструмента и откалибруйте его согласно инструкции. Регулярная проверка динамометра на наличие ошибок обеспечивает точность измерений. После фиксации болтов или гаек на номинальном усилии необходимо выполнить контроль с повторной подтяжкой через определённый промежуток времени, особенно при работе в условиях высокой температуры или вибраций.
При использовании электронных или пневматических устройств обращайте внимание на калибровку и точность показаний. Для снизжения риска перекоса рекомендуется производить равномерное натяжение по диагонали или последовательных этапах, особенно при последовательной фиксации нескольких элементов. В процессе монтажа обеспечьте хорошую очистку и смазку резьбовых соединений, что способствует более равномерному распределению усилия.
Запишите значение затяжки в технической документации по мере выполнения, чтобы в дальнейшем устранить возможные неисправности или заменить крепеж при необходимости. Использование профессионального инструмента и соблюдение стандартизированных процедур позволяет обеспечить долгий и надёжный эксплуатационный срок техники.
Проверка герметичности после затяжки
После завершения процедуры фиксации резьбового соединения важно выполнить тест на наличие утечек с использованием мыльной пены или специального газа-детектора. Нанесите раствор мыла или пену по окружности соединения и аккуратно проверяйте на наличие пузырьков, указывающих на протечки.
Рекомендуется оставить конструкцию под давлением не менее 10 минут для повышения точности диагностики. При обнаружении пузырьков необходимо повторно обработать соединение, обеспечивая равномерное давление и повторную проверку.
Используйте манометр для контроля уровня давления внутри системы. Он должен оставаться стабильно высоким в течение установленного времени, что свидетельствует об отсутствии утечек.
Если обнаружены протечки, потребуется подрегулировать натяжение крепежных элементов или заменить поврежденные прокладки. После устранения дефектов повторно провести тест и фиксировать показатели.
Рекомендуется зафиксировать результаты проверки в рабочем журнале, указывая дату, время и параметры теста, чтобы обеспечить постоянный контроль и отслеживание состояния системы.