Контроль усилия при затяжке стыковых элементов с резьбой основывается на точных значениях силового воздействия, известных как допустимые параметры. Неправильное применение этих показателей может привести к преждевременному износу, механическим повреждениям и отказам в работе структурных узлов. Выбор правильного момента закручивания зависит от характеристик материала, диаметров резьбы, условий эксплуатации и силы, действующей на соединение.
Для определения оптимальных значений обычно используют специальные таблицы и классификации, основанные на стандартах, закрепленных в государственных нормативных документах. Также важным аспектом является подготовка поверхности и предельные допуски, которые обеспечивают равномерность распределения нагрузки и минимизируют риск возникновения микротрещин. Использование динамометрических ключей с высокой точностью позволяет добиться нужных параметров и поддерживать технологическую эффективность.
Рекомендуется производить последовательное натяжение звеньев согласно установленной схеме, избегая чрезмерных усилий, которые могут привести к деформации резьбового соединения. В случае использования автоматических систем контроля важно своевременно проверять показатели и калибровать оборудование. Соблюдение этих правил обеспечивает долговечность и надежность закрепленных элементов в условиях интенсивной эксплуатации и динамических нагрузок.
Анализ факторов, влияющих на затяжку резьбовых соединений
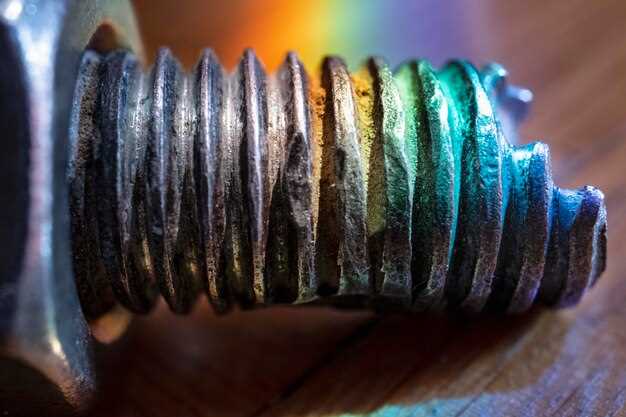
Материал деталей существенно влияет на усилие завинчивания. Более твердые поверхности требуют повышения приложенного крутящего момента для достижения оптимального уровня натяжения. Стслевая обработка, наличие анодных или химических покрытий, способных изменять трение, повышает риск несоответствия настроенных параметров.
Температурные условия эксплуатации напрямую воздействуют на параметры закрепления. Повышение температуры вызывает расширение металла, что ведет к ослаблению первоначальной натяжки. Внутренние нагрузки и внешний фактор температурных колебаний необходимо учитывать при подборе усилия затяжки.
Концентрация механических нагрузок в месте соединения, включая вибрацию и динамические воздействия, способствует снижению эффективности фиксации. В условиях высокой вибрации рекомендуется использовать дополнительно фиксирующие элементы или усиленные соединения, чтобы обеспечить стабильность затянутости.
Масса и геометрия соединяемых элементов влияют на характер распределения усилия. Более тяжелые или длинные конструкции требуют увеличения крутящего момента для компенсации потенциальных изменений при эксплуатации. Контроль качества наложенных усилий осуществляется через применение датчиков или фиксирующих элементов.
Модели расчетных анализов позволяют определить оптимальные значения усилия, учитывающие индивидуальные показатели конкретных материалов и условий. Регулярное проведение тестов и контрольных измерений помогает поддерживать параметры натяжения на постоянном уровне и избегать сбоев в работе.
Влияние материала болта на момент затяжки
Стальные болты со стандартной упрочненной сталью требуют уровня силы, превышающего показатели для бронзы или алюминиевых сплавов. Их жесткость способствует меньшему деформированию резьбы, что влияет на необходимую величину усилия для достижения прочного соединения.
Материалы с высокой прочностью, такие как титан или закаленная сталь, требуют увеличенного крутящего момента для обеспечения необходимого натяга. Использование стандартных значений для таких деталей без учета их характеристик может привести к слабому сцеплению или, наоборот, перенапряжению и повреждению резьбы.
- Для болтов из легких сплавов, например, из алюминиевых, рекомендуется применять меньшие показатели усилия, так как их структура склонна к деформациям и более чувствительна к переусердствию.
- Стальные изделия с высоким содержанием углерода демонстрируют меньшую пластичность, что требует более тщательного контроля за моментом затяжки, чтобы избежать размягчения и появления микротрещин.
- Болты из титановых сплавов обладают высокой стойкостью к коррозии, но требуют увеличенного усилия для достижения того же натяга, что и для нержавеющей стали, из-за их меньшей деформируемости.
Рекомендуется использовать нормативные таблицы и спецификации, соответствующие материалу детали. Для каждого типа металла оптимальные показатели усилия указывают производители, учитывая его технические параметры и предполагаемую нагрузку.
Контроль за уровнем натяга важен также из-за его зависимости от тепловых расширений материалов. Болты из металлов с меньшей теплопроводностью требуют другого режима затяжки при повышенных температурах, что исключает переусердствование и повреждение соединения.
Роль покрытия резьбы в процессе затягивания
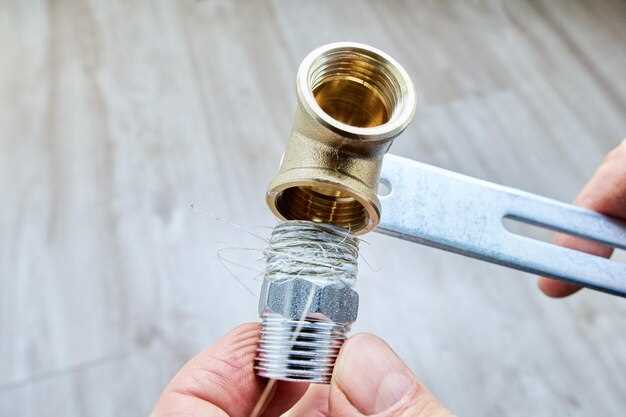
Поверхностное покрытие резьбы влияет на распределение сил при изгоне, способствует снижению сопротивления при вращении и уменьшает риск повреждений. Использование антикоррозийных слоёв, таких как цинковое или никелевое покрытие, обеспечивает защиту от коррозионных процессов и предотвращает снижение прочности соединения со временем.
Качество и тип покрытия определяют, насколько гладкой и свободной от трения будет поверхность резьбы. Например, хромирование снижает коэффициент трения, что позволяет повысить точность натяжения. В то же время, применение слоя силикона или другого смазывающего вещества к поверхности увеличивает коэффициент скольжения, позволяя точно контролировать усилие затяжки и избегать перетягивания.
При выборе покрытия учитывают эксплуатационные условия. В условиях высокой влажности или агрессивных сред рекомендуется использовать защитные слои, устойчивые к коррозии. В случае работы с высокими нагрузками или на виброустойчивых конструкциях предпочтительно применять материалы с низкой фрикционностью, что способствует более точному натяжению и предотвращает повреждения резьба.
| Тип покрытия | Основные свойства | Рекомендуемое использование |
|---|---|---|
| Цинковое покрытие | Обеспечивает защиту от коррозии, снижает трение | Общие монтажные работы, условия умеренной влажности |
| Хромирование | Высокая гладкость, низкий коэффициент трения, стойкость к износу | Высокоточные соединения, требующие точности натяжения |
| Никелевое покрытие | Улучшенная защита от коррозии, стабильность размеров | Операции при высокой влажности и агрессивных среды |
| Литое смазочное покрытие | Увеличивает скольжение, облегчает монтаж | Резьбы, требующие многоразового?ки иAssembly |
Температурные условия и их воздействие на затяжку
Температурное воздействие существенно влияет на износостойкость и надежность крепежных соединений. Повышение температуры приводит к расширению металлических деталей, что снижает предварительный натяг за счет уменьшения сил, удерживающих элементы в закрепленном состоянии. Например, при температуре +150°C, размеры стали могут расширяться на 0,1-0,15%, что сказывается на прочностных характеристиках соединения.
При охлаждении до -50°C спад размеров достигает 0,05-0,07%, что способствует увеличению натяжения и потенциальному переразгрузу. Такой эффект увеличивает риск расхождения элементов в условиях низких температур, особенно при длительной эксплуатации. Поэтому для условий с экстремальными температурами рекомендуется применять материалы с низким коэффициентом расширения или использовать компенсирующие элементы.
Классические стандарты указывают, что при увеличении температуры на 1°C натяжение ослабевает примерно на 0,02-0,04%, что в критических случаях может привести к динамическому срыву соединения. В связи с этим необходимо учитывать температурный режим при подборе усилия затяжки, особенно при работе в условиях переменных тепловых нагрузок.
Для долговременной эксплуатации целесообразно использовать специальные методы предварительного натяжения, учитывающие температурные расширения и сжатия материалов. Например, при монтаже в среде с изменчивым тепловым режимом рекомендуется применение соединений с температурными компенсаторами или использование литейных сплавов и пластмасс с минимальным коэффициентом расширения.
Дополнительным аспектом является влияние циклических температурных колебаний, вызывающих усталостное разрушение. Повторные процессы расширения и сжатия ускоряют разрушение резьбы и увеличивают риск ослабления соединения. Поэтому при проектировании необходимо предусматривать запас прочности и контролировать температурный режим в рабочей зоне.
Значение влажности и загрязненности резьбы
Наличие влаги и загрязнений на поверхности резьбового соединения существенно влияет на точность определения силы затяжки. Влага в виде конденсата или проникновения влаги внутри резьбового отверстия вызывает коррозию металла, что снижает прочность и изменяет геометрию резьбы. В результате это приводит к искаженному показателю затяжного момента и возможным проскальзываниям.
Загрязнения, такие как масло, пыль, грязь, частицы коррозии или остатки смазки, создают дополнительную преграду для равномерного распределения усилия. В условиях высокого загрязнения сила, необходимая для обеспечения оптимальной фиксации, может значительно увеличиваться или уменьшаться, если загрязнение изменяет условиях трения.
Обнаружение влажных или засорённых участков на резьбе до работы является важной подготовительной процедурой, позволяющей избежать ошибок в расчётах натяжения. Поэтому рекомендуется перед окончательным затягиванием удалить влажность и загрязнения, использовавщее специализированные чистящие средства и сжатый воздух. Монтажные поверхности должны быть полностью сухими и чистыми для достижения однородных условий фиксации.
Обеспечение чистоты резьбы также способствует предотвращению коррозийных процессов и ускоряет достижение заданных значений натяжения. При наличии коррозии или загрязнений без должной очистки показатели натяжки могут отклоняться от нормативных значений, увеличивая риск ослабления соединения.
Следует учитывать, что в условиях высокой влажности риск изменения параметров соединения возрастает, особенно при использовании недоваренных материалов или элементов, чувствительных к коррозии. В таких случаях рекомендуется применять защитные покрытия или дополнительные меры антикоррозийной обработки, которые позволяют контролировать влажностные условия на поверхности.
Методы измерения момента затяжки
Для определения силы затяжки соединений применяют механические динамометры, обеспечивающие точность в диапазоне 10-20 Н·м при правильной настройке. В процессе используется ключ с встроенным индикатором или телескопический динамометрический ключ, позволяющий контролировать показатели в процессе закручивания.
Ручные рычаги и специальные тальметры, оборудованные шкалами и переходниками, позволяют установить уровень крутящего момента с погрешностью не более 5%. Перед началом работы рекомендуется провести поверочные испытания на эталонных образцах, чтобы исключить погрешности вследствие износа или калибровки инструмента.
Автоматические системы измерения используют тензометрические датчики, фиксирующие момент с точностью до 2%. Такие приборы подключаются к электромеханическим системам и позволяют фиксировать показатели без вмешательства оператора, что особенно важно при массовом контроле.
Магнитные и электронные блоки, встроенные в оборудование, обеспечивают непрерывный контроль за силой натяжения в процессе сборки. Контроль осуществляется посредством передачи данных на дисплей или компьютер, где происходит автоматическая регистрация и анализ результатов.
При использовании методов лазерного или ультразвукового измерения получают данные о деформациях материала, что косвенно позволяет судить о величине затягивания соединения. Такие методы применимы в условиях, когда важно обеспечить равномерность усилия и избежать повреждений или повреждающих воздействий.
Выбор конкретного метода зависит от требований к точности, условий эксплуатации и наличия средств контроля. Регулярная калибровка и проверка инструментов гарантируют достоверность результатов и позволяют поддерживать качество сборки на высоком уровне. Использование современных методов позволяет обеспечить нужный уровень надежности соединений при минимальных временных затратах.
Использование динамометрического ключа
Длина рукоятки и конструкция устройства позволяют точно регулировать силу затяжки соединения. Важно выбирать инструмент с диапазоном, подходящим к конкретным рабочим параметрам, чтобы исключить пере- или недонакрутки.
Перед началом работы необходимо установить заданное значение усилия, используя спецификации производителя компонента. Для этого фиксируют показания прибора на штатной шкале или цифровом дисплее.
При использовании динамометрического ключа рекомендуется крутить ось по часовой стрелке плавными, равномерными движениями, избегая рывков. После достижения заданной силы рекомендуется остановиться, чтобы избежать ее превышения.
Для повышения точности рекомендуется периодическая калибровка инструмента, что особенно важно при многократной эксплуатации. В случае выявления отклонений от начальных параметров следует скорректировать показания или провести ремонт ключа.
- Освободить инструменты от механических повреждений после завершения работ.
- Хранить устройство в сухом месте, избегая воздействия высоких температур и влаги.
- Проверять состояние шкалы или дисплея перед каждым использованием.
Важно помнить, что поддержание правильных настроек и аккуратное использование обеспечивают надежность соединений и предотвращают повреждения элементов при сборке.
Методы угловой затяжки
Для обеспечения правильной силы натяжения соединительных элементов используются различные подходы, основанные на определении углового прохода. Основные методы включают последовательное выполнение вращений с контролем угла и использование специальных инструментов для достижения заданного значения поворота.
Оборот с метками и делениями: основан на установке маркеров на гайках или головках и вращении до достижения заданного количества градусов. Такой подход требует точной разметки и стабильных условий работы.
Использование угломеров: специальные измерительные устройства позволяют контролировать вращение с высокой точностью. Они обеспечивают повторяемость процесса и позволяют соблюсти нормативные значения.
Многокомпонентные методы: предполагают постепенное натяжение с несколькими заходами, причем каждый последующий выполнен на определенный угол, что снижает риск чрезмерного усилия и деформации материала.
Рекомендации по применению: В большинстве случаев рекомендуется придерживаться значения углового прохода, равного 30-60 градусам, для крепежных элементов средней и высокой прочности. Для меньших нагрузок допускается использование меньших углов, но их контроль остается необходимым для обеспечения надежности соединения.
Использование инструментальных средств позволяет добиться необходимой точности и исключить человеческий фактор. Важным аспектом является контроль за состоянием оборудования и правильностью разметки перед началом процедуры. Переход к следующему этапу после достижения заданного угла гарантирует равномерность натяжения и минимизирует риск повреждений.


