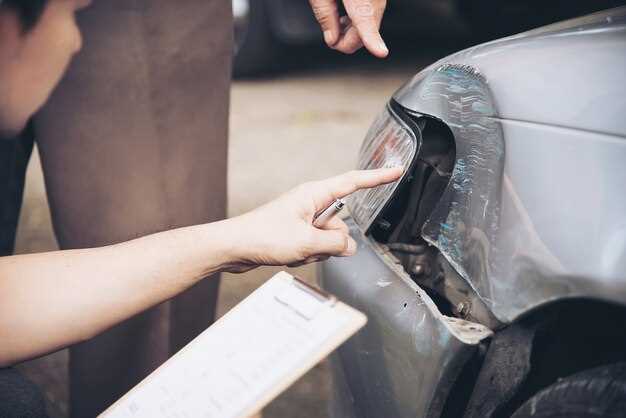
Повреждения внешней части кузова, вызванные дорожными столкновениями или камнями на пути, требуют точного подхода к восстановлению. В случае повреждения переднего элемента защиты важно учитывать материал изготовления: большинство современных моделей используют пластик, который легко приваривается и поддается шлифовке, что значительно облегчает этапы ремонта.
При повреждениях, не превышающих 30% поверхности, целесообразно провести внутреннюю обработку дефектов с использованием специальных ремонтных составов, обладающих высокой адгезией и устойчивостью к механическим нагрузкам. В случае серьезных разрушений рекомендуется заменить поврежденный элемент или выполнить его усиление с помощью армирующих пластиковых вставок, что позволит сохранить структурную прочность и обеспечить безопасность.
Перед началом восстановления необходимо тщательно очистить поврежденную поверхность от загрязнений, остатков старого покрытия и масла. Использование обезжиривающих средств и качественной шлифовальной губки обеспечит хорошую адгезию ремонтной смеси и равномерное нанесение последующих слоев.
Независимо от выбранного метода, рекомендуется строго соблюдать инструкции по нанесению восстановительных составов, особенно при работе с низкотемпературными ремкомплектами, чтобы добиться долговечного и эстетичного результата. Правильная фиксация и полное высыхание материалов существенно повышают общую стойкость восстановленного элемента к внешним воздействиям.
Ремонт бампера Нива Шевроле
Замена поврежденного элемента осуществляется поэтапно, начиная с демонтажа дефектной детали. Перед снятием рекомендуется зафиксировать состояние других частей кузова, чтобы исключить дополнительные повреждения. Для демонтажа используют специальные ключи и подъемники, что снижает риск деформации соседних элементов.
Для устранения трещин и сколов применяется ремонт пластиковых элементов с использованием армирующих вставок и специальных адгезивных составов. Перед склейкой поверхность тщательно очищают и обезжиривают, чтобы обеспечить надежное сцепление. В случае больших повреждений возможна установка усиленных вставок, обеспечивающих долговечность восстановленного участка.
Удаление вмятин и деформаций достигается методом горячей или холодной правки. Выбор способа зависит от характера повреждения, толщины пластика и наличия внутренних трещин. Работы проводят на специализированных стендах с точным измерением промежутков и углов для предотвращения искажения формы.
После восстановления внешнего вида поверхность шлифуют, наносят грунтовку и окрашивают в цвет кузова с использованием специальных камер. Важно выбрать оптимальный тип краски и равномерно распределить покрытие, чтобы обеспечить долгосрочную стойкость и декоративный вид.
Если восстановление пластика невозможно либо экономически невыгодно, применяется замена отдельного компонента на оригинальный или совместимый агрегат. В ходе его установки важно обеспечить плотное прилегание и правильное крепление с учетом технологических зазоров, характерных для конструкции.
Обеспечение правильного монтажа включает проверку крепежных элементов и фиксацию с помощью назначенных болтов и защелок. После завершения всех процедур необходимо провести контроль по размерным параметрам и убедиться в отсутствии лишних зазоров или деформаций.
Подготовка к ремонту бампера
Перед началом восстановления деталей кузова важно тщательно очистить поверхность от грязи, пыли и остатков старых покрытий. Для этого рекомендуется использовать металлическую щетку или обезжиривающую жидкость с высоким содержанием спирта.
Определить характер повреждения поможет визуальный осмотр: наличия трещин, сколов, вмятин или деформаций. Их расположение и степень влияют на выбранный способ восстановления.
Обезжиривание поверхности достигается с помощью специальных средств или изопропилового спирта. Такой шаг способствует лучшей адгезии ремонтных материалов и обеспечивает их долговечность.
Подготовительные работы включают снятие декоративных элементов, если они мешают доступу к поврежденной зоне – это могут быть хромированные вставки, пластиковые накладки или крепежные детали.
Обеспечить стабилизацию кузова необходимо при наличии сильных деформаций. Для этого используют записки или специальные упоры, предотвращающие дальнейшие деформации при последующих этапах работ.
| Инструменты | Задачи |
|---|---|
| Отвертка, ключи | Снятие элементов и крепежных частей |
| Обезжириватель | Обезжиривание поверхности |
| Щетка металлическая | Очистка ржавчины и старых покрытий |
| Шпатель, грунт | Подготовка поверхности к восстановлению |
Позаботьтесь о наличии защитных средств: перчаток, респиратора и защитных очков для работы с абразивами и химическими веществами.
Необходимые инструменты и материалы
Гаечные ключи и рожковые ключи необходимы для снятия и установки крепежных элементов, фиксирующих боковины и верхнюю часть корпуса. Рекомендуется иметь комплект разного размера, чтобы адаптироваться к различным типам соединений.
Отвертки крестовые и плоские потребуются для демонтажа пластмассовых клипс и фиксаторов. Стартовый набор из нескольких головок обеспечит универсальность при работе с разными крепежами.
Пассатижи и кусачки пригодятся для извлечения зажимающих элементов, а также для обрезки повреждённых участков пластика или металла.
Малярный скотч используют для нанесения разметки и временной фиксации деталей перед окончательной сборкой. Он защищает поверхности от царапин и случайных повреждений.
Перчатки с резиновым покрытием обеспечивают безопасный захват и защищают руки от острых кромок, особенно при работе с острыми или горячими элементами.
Гипсовая или пластиковая шпаклёвка понадобится для выравнивания и заполнения трещин или сколов на поверхности корпуса. Для работы с ней рекомендуется иметь шпатели разных размеров.
Обезжиривающая жидкость должна использоваться для очистки поверхности перед нанесением ремонтных составов или покраской, чтобы обеспечить хорошее сцепление материалов.
Краска и грунт по металлу или пластмассе применяются при восстановлении внешнего вида элементов. Выбор конкретных составов зависит от материала деталей и желаемого результата.
Специальный клей или эпоксидный состав необходим для фиксации треснувших или сломанных частей. Рекомендуется использовать проверенные марки с хорошей адгезией.
Оценка повреждений и выбор метода ремонта
При выявлении локальных повреждений небольшого объема применяют метод локального выправления, включающий ручную или механизированную операции по выравниванию поверхности без снятия элементов. Такой подход подходит при отсутствии глубоких трещин и деформаций, угрожающих целостности конструкции.
Обнаружение трещин длинной более 20 мм или разрывов монтажных пазов требует применения сварочных работ. В этом случае осуществляется наплавление дефектных участков с последующей обработкой для восстановления геометрии и прочности. Внутреннее укрепление с помощью вставок или заплат также увеличит надежность конструкции.
При значительных деформациях или кривизне поверхности, не поддающейся исправлению механическим способом, прибегают к нагреву с последующим растяжением или растягиванию металла. Этот метод позволяет вернуть первоначальную форму без полной замены элементов, при условии, что в структуре не появились внутренние трещины.
Для оценки скрытых повреждений используют ультразвуковое или магнитопорошковое тестирование. Эти методы выявляют внутренние трещины и очаги усталости металла, что важно для определения необходимости усиления или частичной замены деталей.
После тщательной диагностики выбирается комбинация методов обработки, позволяющая обеспечить прочность, геометрию и эстетический внешний вид восстановленного агрегата. Правильный выбор техники зависит от объема повреждений, их локализации и условий эксплуатации транспортного средства.
Подбор цвета краски для реставрации
Использование эталонных таблиц цветов и каталогов производителей автомобильных красок позволяет определить код оттенка. Такой код обычно нанесён на табличке внутри блок-салона или в процессе технического обслуживания. Точное совпадение кода гарантирует сходство с оригиналом.
Параметры освещения существенно влияют на восприятие цвета. При выборе оттенка рекомендуется проводить сравнение под естественным дневным светом. Искусственное освещение может исказить оттенок, что в дальнейшем осложнит подбор тональности.
Проверка на малой поверхности перед полной покраской важно нанести выбранный образец краски на небольшую область детали. После высыхания стоит дать ему полное время для полимеризации и оценить реакцию цвета на разных участках и при разной освещённости.
Комплектность и устойчивость: при покупке краски необходимо учитывать её стойкость к ультрафиолету, воздействию влаги и химических веществ. Рекомендуется приобретать проверенные бренды, чьи оттенки широко применимы для данных моделей.
Перекраска с помощью автосервиса предполагает, что мастер сможет подобрать и смешать оттенок с точностью до нескольких градаций. Для этого используют образцы и картоны с существующими цветами, что минимизирует возможность несовпадения оттенка.
Процесс сварки и восстановления бампера
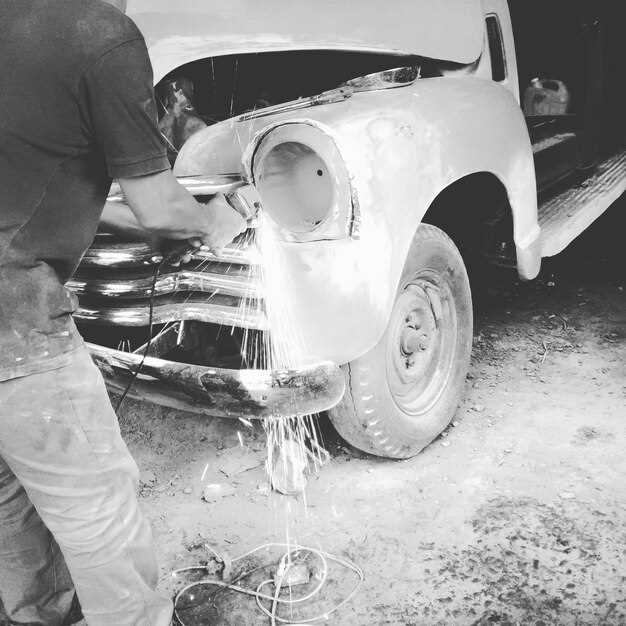
Для восстановления геометрии металлоконструкции выполняется точечная и дуговая сварка. Перед началом работы поверхность очищается от старых покрытий, коррозии и загрязнений, что обеспечивает качественный контакт электродов.
Восстановление формы предполагает использование специальных шаблонов или моделей для возвращения оригинальных размеров. В момент сварки важно соблюдать последовательность: сначала выполняется внутреннее скрепление повреждённых участков, затем – внешние швы для повышения прочности соединения.
При работе применяются электродные стержни, совместимые с типом сплава и толщиной металла. Параметры сварочного аппарата регулируются согласно рекомендациям производителя, параметры тока и напряжения выбираются исходя из толщины металла, обычно – в диапазоне 70-150 А.
- Контроль за уровнем нагрева: избегается перегрев, который может привести к деформациям или трещинам.
- Использование припоев или добавочных стержней способствует равномерному распределению металла и предотвращает возникновение ‘горячих трещин’.
- После окончания сварочных операций внутренние швы обрабатываются шлифовкой для устранения неровностей и безопасного нанесения антикоррозионных покрытий.
Ключевым этапом является проверка полной прочности сварного шва методом ультразвукового или магнитного контроля. В случае обнаружения дефектов, участки подвергаются повторной обработке или, при необходимости, заварке повторно.
Конечная стадия – обработка поверхности шлифмашинкой или пескоструйной обработкой, подготовка к нанесению защитно-декоративного слоя, что позволяет восстановить внешний вид и обеспечить долговечность конструкции. Такой подход гарантирует восстановление исходных характеристик и сопротивляемость воздействию окружающей среды.
Подготовка поверхности для сварки
Перед началом сварочных работ необходимо тщательно очистить зону соединения от ржавчины, грязи, пыли и масляных загрязнений. Используйте металлическую щетку или шлифовальную машинку с соответствующим абразивным материалом для удаления поверхностных окислов.
Для обработки лучше применять обезжиривающие жидкости или растворители, такие как уайт-спирит или ацетон, чтобы добиться максимально чистой поверхности. После обработки важно дать изделию полностью высохнуть, чтобы избежать попадания влаги на место сварки.
Область предполагаемого соединения следует зачищать до металлического блеска, избегая острых краев и заусенцев. Для этого используют тонкие шлифовальные круги или фрезы, обеспечивающие ровную очистку без повреждений металла.
При необходимости снять лакокрасочное покрытие в зоне сварочного шва рекомендуется использовать металлический скребок или металлическую щетку, избегая чрезмерного прогрева поверхности, чтобы не повредить структуру металла.
Обеспечивая высокий уровень чистоты и подготовленности поверхности, снижается риск появления дефектов сварочного шва, что способствует прочности и долговечности готового соединения.
Технология сваривания пластиковых деталей
Для соединения пластиковых элементов кузова применяют несколько методов сварки, среди которых наиболее популярны лазерная, горячая газовая и ультразвуковая сварка. Каждый из способов требует точной подготовки и соблюдения технологических параметров для обеспечения прочности шва и сохранения геометрии деталей.
Перед началом процесса необходимо очистить поверхности от загрязнений, масел и остатков старого клея. Использование ацетона или специальных растворителей повышает качество соединения, особенно для полимерных материалов. Поверхности должны быть высушены и обезжирены.
Горячая газовая сварка предполагает использование пламени с регулируемой температурой. В процессе сваривания участок расплавляется до полусухого состояния, после чего детали плотно соединяются и удерживаются до затвердевания. Важно равномерно вести горелку, избегая перегрева и деформации элементов.
При ультразвуковой сварке применяют воздействие высокочастотных колебаний на соединяемые детали, что вызывает их внутреннее плавление в точках контакта. Такой метод обеспечивает быстрый и герметичный шов без применения дополнительного материала.
Для лазерной сварки используют точечный лазерный луч, который фокусируется на контактных зонах, вызывая их точечное расплавление. Эта технология дает возможность соединять мелкие детали с минимальным воздействием тепла на окружающую поверхность.
В процессе сварки важно контролировать температуру и время воздействия, чтобы не вызвать перегрева материала, что может привести к появлению трещин и потере прочности. После фиксации элементов рекомендуется не нагружать объединенную конструкцию в течение 15–20 минут для полного затвердения шва.
Использование специальных пластиковых стержней или прутьев в качестве припоя способствует укреплению соединения и предотвращает последующую деформацию. В случае необходимости рекомендуется провести дополнительную обработку швов и проверить их на прочность и герметичность.»
Покраска и отделка картера
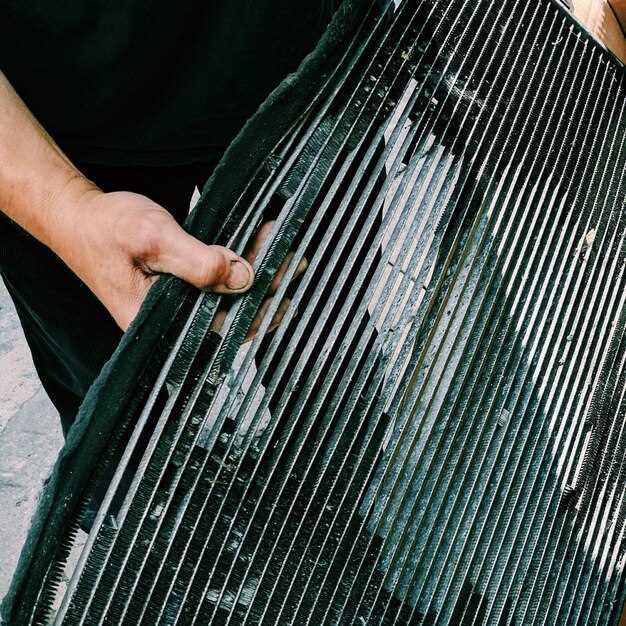
Перед нанесением новой краски необходимо тщательно подготовить поверхность, удалив старое покрытие, ржавчину и загрязнения с помощью шлифовки и обезжиривания. Использование мелкозернистой наждачной бумаги обеспечивает гладкость поверхности для равномерного ложения краски.
Грунтовка является обязательным слоем для улучшения сцепления лакокрасочного покрытия с металлом, а также предотвращает появление коррозии. Лучшие результаты достигаются применением антикоррозийных грунтовых составов на основе эпоксидных или акриловых смол.
При выборе красочного состава предпочтение стоит отдавать современным аэрозольным краскам или автоэмалям, обладающим высокой стойкостью к ультрафиолету и механическим воздействиям. Перед нанесением рекомендуется провести тест на образце, чтобы определить оптимальную толщину слоя и время высыхания.
Равномерное покрытие достигается использованием закрепляющего слоя в два тонких слоя с промежуточной сушкой. Важно избегать подтеков и неровностей, контролируя объем нанесения краски с помощью равномерных движений распылителя или кисти.
Для повышения стойкости отделочного слоя рекомендуется применить прозрачный лак с глянцевой или матовой текстурой. Он дополнительно защищает от внешних воздействий, создает эстетичный внешний вид и облегчает уход за покрытием.
Финишную отделку стоит завершить полиролем или воском, которые придают поверхности блеск и уменьшают заметность мелких царапин и повреждений. Эталонным считается нанесение нескольких тонких слоев с правильной сушкой между ними, что обеспечивает долговечность конечного результата.
Этапы подготовки к покраске
Перед нанесением новой окраски необходимо тщательно очистить поверхность от старых слоёв краски, грязи и пыли. Используйте абразивные материалы с зернистостью 220–400 для удаления повреждённых участков и подготовки гладкой основы.
Обезжиривание поверхности производится с помощью уретанового или спиртового растворителя, что позволяет устранить остатки смазки и масляных загрязнений, обеспечивая хорошее сцепление краски с металлом.
Обработка мелких дефектов, таких как царапины или сколы, заполняется специальными шпатлёвочными составами, после чего поверхность шлифуется до гладкости с помощью мягкой наждачной бумаги.
Для повышения адгезии основы на участках с трещинами или глубокими повреждениями используют грунтовочные смеси, учитывающие особенности металла и предполагаемой декоративной отделки.
Перед окраской рекомендуется провести контрольное примерное нанесение цвета на малозаметном участке, проверяя совпадение оттенков и отсутствие дефектов в покрытии.


